Introducción
En ingeniería de transporte, cumplir con las dimensiones, la velocidad o la capacidad nominal no garantiza por sí solo que un sistema vaya a comportarse correctamente en operación.
Un transportador puede estar bien calculado sobre papel y, sin embargo, presentar problemas cuando entra en contacto con la realidad de la planta: variaciones de producto, cambios de ritmo, acumulaciones, transferencias, restricciones de espacio, condiciones de mantenimiento o equipos existentes.
Ahí es donde la experiencia empieza a tener un peso específico.
El conocimiento acumulado permite identificar variables que no siempre aparecen en un plano y anticipar cómo interactúan producto, banda, rodillos, estructura, transmisión y layout antes de que el sistema llegue a producción.
El plano es el punto de partida, no el sistema completo
Un plano define dimensiones, trayectorias y componentes. La operación agrega todo lo demás.
En condiciones reales pueden aparecer diferencias en:
- peso y dimensiones del producto;
- centro de gravedad;
- orientación durante el recorrido;
- ritmo de alimentación;
- frecuencia de arranques y paros;
- disponibilidad de espacio;
- interacción con operadores;
- acumulación entre procesos;
- condiciones de limpieza;
- accesibilidad para mantenimiento.
Estas variables modifican el comportamiento del sistema y, en algunos casos, obligan a reconsiderar decisiones que inicialmente parecían correctas.
Por eso, diseñar un transportador exige entender no solo dónde debe comenzar y terminar el recorrido, sino qué ocurre con el producto en cada parte del trayecto.
Diseñar un transportador no es sumar componentes
Una banda adecuada no compensa una transferencia mal diseñada. Un rodillo correctamente dimensionado no resuelve una estructura desalineada. Una transmisión potente no corrige una geometría que genera fricción excesiva.
Los componentes de un transportador trabajan como un sistema.
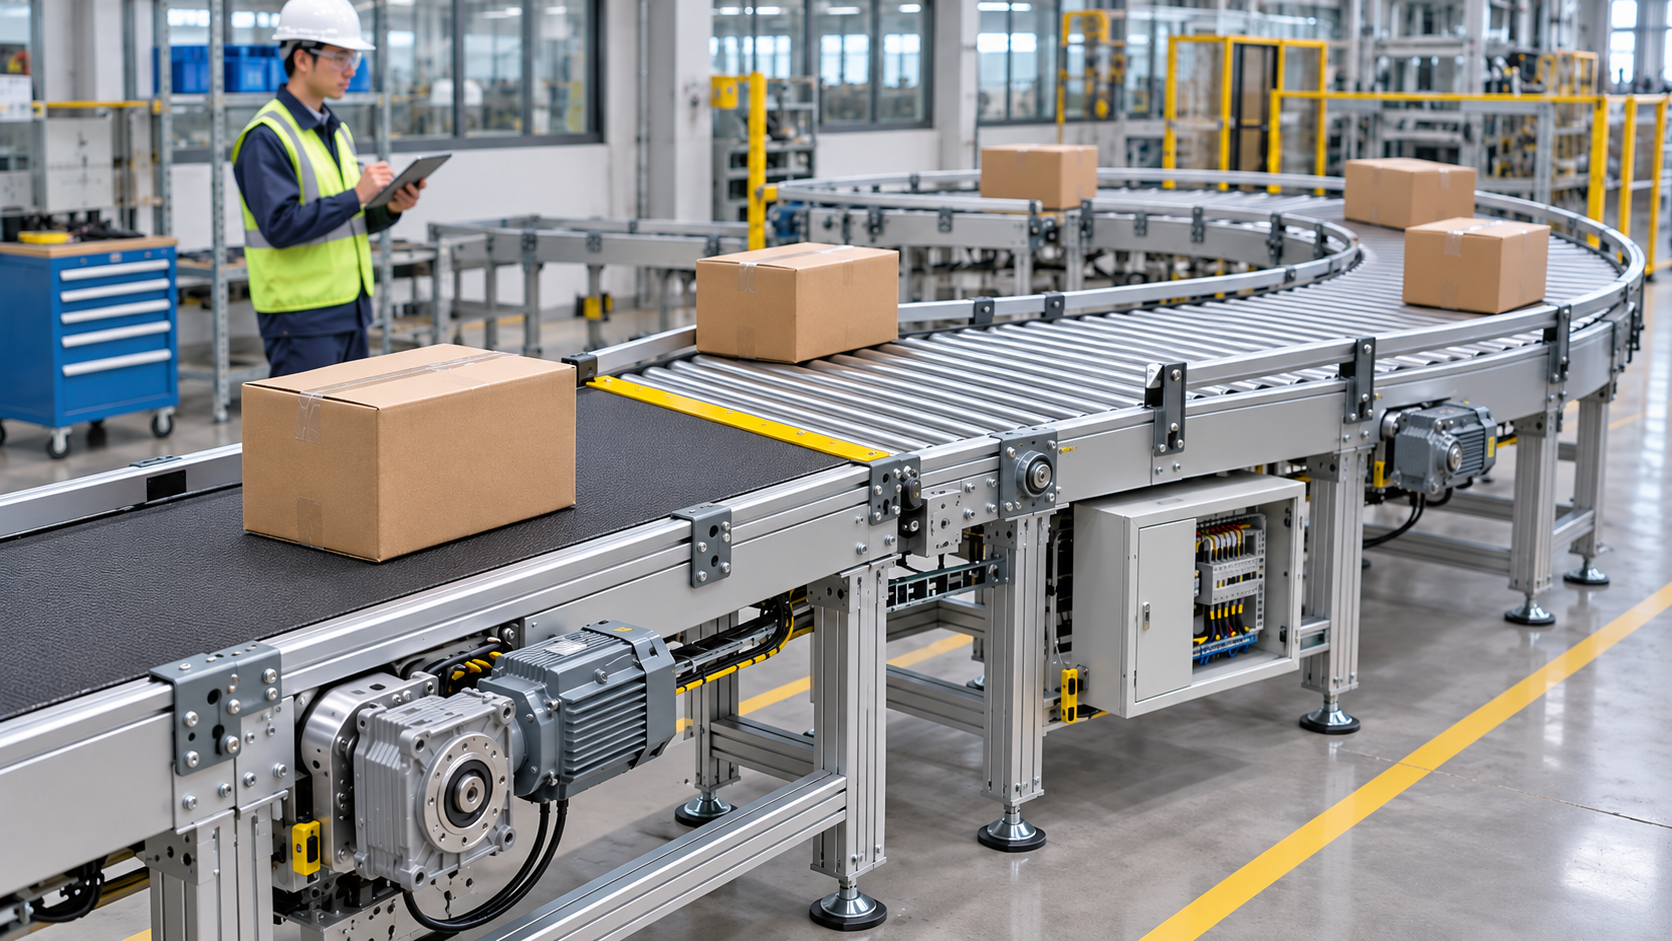
La selección de la banda condiciona diámetros de polea, tensión y superficie de contacto. El tipo de producto determina el ancho útil, las guías y las transferencias. Las curvas modifican el comportamiento lateral. La velocidad afecta acumulación, separación y sincronización con otros equipos.
Cuando cada elemento se define de manera independiente, los problemas suelen aparecer en las interfaces.
La ingeniería consiste precisamente en resolver esas relaciones.
La experiencia ayuda a identificar los puntos críticos
Con el tiempo, ciertos patrones se vuelven reconocibles.
Una separación aparentemente pequeña entre dos transportadores puede convertirse en una zona de atoramiento para determinado producto. Una curva demasiado cerrada puede aumentar el esfuerzo lateral sobre la banda. Un rodillo terminal con diámetro excesivo puede generar una zona sin soporte. Una guía colocada demasiado cerca puede resolver alineación y, al mismo tiempo, aumentar fricción.
Estos detalles no siempre son evidentes en el diseño preliminar.
La experiencia permite preguntarse antes de fabricar:
- ¿cómo entra el producto al sistema?;
- ¿qué ocurre cuando cambia la velocidad?;
- ¿dónde puede perder soporte?;
- ¿qué pasa durante una acumulación?;
- ¿cómo se comportará en una curva?;
- ¿cómo se realizará el cambio de banda?;
- ¿hay acceso suficiente a rodamientos, poleas y motorreductores?;
- ¿qué componente recibirá mayor esfuerzo?
Resolver estas preguntas antes del montaje reduce significativamente la necesidad de correcciones posteriores.
El conocimiento aplicado reduce ajustes en campo
Los ajustes en campo forman parte de muchos proyectos industriales, pero no deberían utilizarse para corregir decisiones fundamentales de diseño.
Modificar guías, rehacer soportes, cambiar poleas, reposicionar sensores o alterar velocidades después de la instalación implica tiempo, costo y, muchas veces, interrupciones en la operación.
Una ingeniería mejor desarrollada traslada esas decisiones a una etapa donde todavía son fáciles de modificar: el diseño.
Eso no significa eliminar toda incertidumbre. Significa reducirla mediante una mejor lectura de la aplicación.
En este sentido, la experiencia no sustituye el cálculo; lo complementa.
Transferencias: donde la experiencia suele hacerse visible
Los puntos de transferencia son un buen ejemplo.
En teoría, basta con conectar dos transportadores. En operación, intervienen diferencias de altura, velocidad, orientación, separación, geometría del producto y superficies de contacto.
Una buena transferencia debe conseguir que el producto cambie de equipo sin perder control ni generar impactos innecesarios.
Para lograrlo pueden ser necesarios:
- rodillos terminales de menor diámetro;
- placas de transferencia;
- cambios de velocidad;
- guías progresivas;
- modificaciones en altura;
- superficies con distinta fricción.
No existe una solución universal. El criterio depende de la aplicación.
Curvas: geometría antes que espacio disponible
Las curvas suelen introducirse para adaptar el sistema al layout de la planta.
Sin embargo, definirlas únicamente por el espacio disponible puede comprometer su funcionamiento.
El radio de giro debe relacionarse con:
- dimensiones del producto;
- ancho del transportador;
- velocidad;
- tipo de superficie;
- sistema de guiado;
- configuración de rodillos.
En curvas con rodillos, la geometría puede requerir rodillos cónicos para compensar la diferencia de recorrido entre la parte interior y exterior.
En otros casos, puede ser preferible una banda modular específicamente diseñada para trabajar en curva.
El criterio correcto no consiste en hacer que el transportador “quepa”, sino en que el producto pueda recorrer esa geometría correctamente.
La capacidad tampoco se define solo por velocidad
Otro punto donde la experiencia resulta importante es el dimensionamiento de capacidad.
Aumentar la velocidad no siempre aumenta la producción.
La capacidad real está condicionada por el producto, el espacio entre unidades, las transferencias, la acumulación y los equipos conectados.
Una línea puede tener un transportador capaz de mover 3,000 unidades por hora y una máquina aguas abajo que solo procese 2,000.
En ese caso, aumentar la velocidad puede generar acumulación sin aportar producción adicional.
El diseño debe responder al sistema completo.
Diseñar pensando en mantenimiento
Una solución técnicamente correcta también debe poder mantenerse.
Esto significa prever acceso a:
- rodamientos;
- rodillos;
- poleas;
- tensores;
- motorreductores;
- empalmes;
- sensores;
- zonas de limpieza.
Un transportador que requiere desmontar media estructura para cambiar una banda puede funcionar perfectamente y, al mismo tiempo, estar mal resuelto desde mantenimiento.
La experiencia ayuda a identificar estas situaciones antes de que se conviertan en un problema operativo.
Saber cuándo simplificar
La ingeniería no siempre consiste en agregar tecnología.
En algunos proyectos, la mejor solución puede ser un transportador de rodillos por gravedad correctamente dimensionado. En otros será necesario utilizar bandas modulares, accionamientos independientes, sensores o sistemas de acumulación.
Parte del criterio técnico consiste en distinguir entre lo necesario y lo accesorio.
Sobrediseñar aumenta inversión, mantenimiento y complejidad.
Subdimensionar genera problemas de operación.
El objetivo es encontrar el nivel adecuado de solución para cada aplicación.
Retrofit: experiencia aplicada a lo que ya existe
Los proyectos de retrofit representan otro escenario donde el criterio acumulado tiene especial valor.
Aquí no se parte de una hoja en blanco. Existen estructuras, equipos, restricciones dimensionales y condiciones de operación que deben respetarse.
La primera pregunta no debería ser qué equipo nuevo instalar, sino qué parte del sistema actual sigue siendo técnicamente aprovechable.
En algunos casos basta con actualizar bandas, rodillos, transmisión o zonas de transferencia. En otros, las limitaciones estructurales justifican reemplazar una sección completa.
La diferencia está en diagnosticar correctamente antes de intervenir.
El valor de integrar diseño, fabricación y operación
Cuando diseño, fabricación y experiencia de campo se encuentran dentro de una misma lógica de trabajo, existe una retroalimentación importante.
Lo que ocurre durante el montaje informa futuros diseños. Los problemas observados en mantenimiento ayudan a mejorar accesos. El comportamiento real de bandas y rodillos modifica criterios de selección.
Ese aprendizaje acumulativo es particularmente relevante en sistemas de transporte, donde pequeñas diferencias mecánicas pueden producir efectos importantes durante miles de horas de operación.
En SICSA, este conocimiento se construye a partir del trabajo con transportadores, bandas, rodillos y proyectos de integración, mantenimiento y retrofit.
No se trata únicamente de fabricar un equipo conforme a plano, sino de interpretar qué necesita realmente la aplicación.
Conclusión
Un transportador bien resuelto no se reconoce únicamente por su velocidad, capacidad o apariencia.
Se reconoce porque sus componentes trabajan de forma coherente, las transferencias se comportan correctamente, las curvas mantienen control del producto, el mantenimiento puede realizarse con facilidad y el sistema responde a las condiciones reales de operación.
Llegar a ese resultado requiere cálculo, selección de componentes y fabricación precisa.
Pero también requiere algo menos visible: criterio técnico desarrollado a través de experiencia aplicada.
Porque en ingeniería de transporte, muchas de las decisiones que determinan el desempeño final ocurren antes de que se fabrique la primera pieza.